produkční proces:
1. Odvíjení: Vložte cívku do odvíječe a vyrovnejte ji.
2. Předrovnání: Proveďte předřezání a předsvaření narovnání ocelového pásu na spirálové rovnačce.
3. Tvarování: Použijte HF svářečku k lisování ocelového pásu do tvaru trubky, poté jej protáhněte kulatým otvorem.
4. Vysokofrekvenční svařování: Ke svařování svařované trubky použijte vysokofrekvenční svařovací stroj.
5. Čtverec velikosti: Zkontrolujte čtverec velikosti svařované trubky a upravte tvar pomocí zařízení na úpravu velikosti.
6. Vnitřní čištění při svařování: K odstranění vnitřní strusky a jisker ze svařování použijte vodou chlazenou nástrojovou hlavu.
7. Vnější nátěr: Použijte mořicí a odšumovací stroj k nastříkání vnějšího povrchu svařované trubky.
8. Zinkování: Ke zvýšení odolnosti svařované trubky proti korozi použijte vysokonapěťový zinkovací stroj.
9. Kontrola: Použijte profesionální testovací zařízení ke kontrole svařované trubky a proveďte odpovídající opatření pro úpravu nebo vyřazení podle požadavku.
10. Balení: Zabalte svařovanou trubku speciálním balicím materiálem pro ochranu trubky.

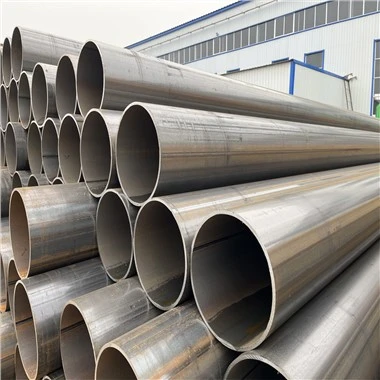
HFW svařovaná trubka má vysokou rozměrovou přesnost, vysokou tloušťku stěny, rovnoměrnou efektivitu výroby, výkonnost a komplexní mechanické a mechanické vlastnosti, stejně jako perforaci, perforaci, perforaci atd.
Svařovací tlak je jedním z hlavních parametrů svařovacího procesu. Po zahřátí dvou okrajů trubkového polotovaru na svařovací teplotu se působením vytlačovací síly, tj. vzájemnou krystalizací a svařováním, vytvoří běžná kovová zrna. Velikost svařovacího tlaku ovlivňuje pevnost a houževnatost svaru. Je-li aplikovaný svařovací tlak malý, kovové svařovací hrany nemohou být plně přitlačeny a nekovové vměstky a oxidy kovů, které zůstaly ve svaru, se kvůli nízkému tlaku nesnadno vyprázdní, sníží se pevnost svaru a po namáhání snadno praskne; pokud je tlak příliš vysoký Po dosažení svařovací teploty je většina kovu vytlačena, což nejen snižuje pevnost svaru, ale také vytváří vady, jako jsou nadměrné vnitřní a vnější otřepy nebo přeplátované svařování. Proto by měl být v praxi dosažen optimální svařovací tlak, který mu odpovídá, podle různých druhů a specifikací. Podle praktických zkušeností je jednotkový svařovací tlak obecně 20~40MPa.
Populární Tagy: potrubí hfw